


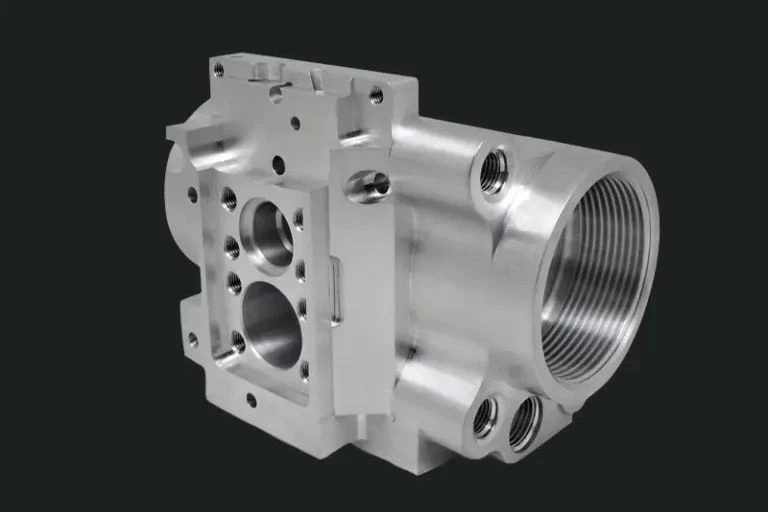
Mogućnosti tolerancije za precizno mljevene komponente
Proizvodnja preciznih brušenih komponenti počinje sa realističnim, verifikovanim tolerancijama, a ne optimističnim tvrdnjama.
Standardni raspon tolerancije
|
Feature Type |
Standardne mogućnosti |
Tight Capability |
Bilješke |
|
Linearne dimenzije |
±0,025 mm |
±0,005 mm |
Ovisno o veličini i materijalu |
|
Prečnik rupe |
±0,015 mm |
±0,008 mm |
Razvrtanje/završno -glodanje |
|
Tolerancija položaja |
±0,02 mm |
±0,01 mm |
U odnosu na datum |
|
Ravnost / paralelizam |
0,02 mm |
0,008 mm |
Preko 100 mm površine |
|
Perpendikularnost |
0,02 mm |
0,01 mm |
Karakteristika primarnog datuma |
Redovno držimo ±0,01 mm na kritičnim karakteristikama precizno brušenih komponenti i postižemo ±0,005 mm na odabranim dimenzijama kada se potvrdi sposobnost procesa.
Tolerancija u odnosu na tip karakteristike
Lokacije i promjeri rupa se kontroliraju pomoću visoko-preciznih alata, na-mašinskom sondiranju i temperaturno{2}}stabilnim okruženjima. Ravne površine zavise od krutosti mašine i pažljivo uređenih putanja alata. Zahtjevi za vertikalnost i pravi-poziciju se verificiraju u odnosu na utvrđenu strukturu podataka pomoću CMM ili optičkih metoda. Planiranje procesa za svaki set precizno glodanih komponenti počinje s GD&T okvirom tako da slaganje tolerancija-ostane ostvarivo u proizvodnji.
Opcije materijala za precizne brušene komponente
Odabir materijala direktno utiče na to koliko se precizno glodane komponente mogu držati i kako se ponašaju u radu.
Metali
Aluminijum 6061 / 7075: Odlična obradivost i čvrstoća-prema-omjeru težine. 7075 je poželjna za visoko-konstrukcijske dijelove; oba dobro reaguju na glodanje uske-tolerancije i naknadno eloksiranje.
Nerđajući čelik 303 / 304 / 316: 303 nudi superiorne besplatne-karakteristike obrade za složene geometrije. 304, a 316 pruža otpornost na koroziju; specijalizirane strategije alata i rashladne tekućine kontroliraju očvršćavanje i štite integritet površine na ovim precizno brušenim komponentama.
Brass: Idealan za spojeve i konektore sa čvrstim-tolerancijama; proizvodi odličnu završnu obradu uz minimalno trošenje alata.
Titanijum: Zahtijeva krute postavke, oštar alat i kontrolirane parametre rezanja. Namjenski procesi održavaju preciznost na precizno brušenim komponentama od titanijuma{1}}kosmičke klase.
Engineering Plastics
delrin (acetal): Dimenziono stabilan i lak za mašinsku obradu u malim tolerancijama; poželjan za precizne zupčanike, čaure i izolatore.
PEEK: Visoka{0}}otpornost na temperaturu i hemikalije. Pažljivo upravljanje toplinom tokom glodanja sprječava zaostalo naprezanje koje bi kasnije moglo utjecati na dimenzije.
Najlon: Dobra čvrstoća i svojstva habanja; apsorpcija vlage je uključena u planiranje tolerancije i završnu inspekciju precizno brušenih komponenti.

Završna obrada na precizno glodanim komponentama
Kao-Filend Finish
Tipična kao-hrapavost brušene površine na precizno brušenim komponentama kreće se od Ra 0,8–3,2 µm u zavisnosti od putanje alata, materijala i veličine karakteristike. Kritične zaptivne ili spojne površine mogu biti završno-brušene do Ra 0,4–0,8 µm kada je navedeno.
Post{0}}Opcije obrade
Anodiziranje (Tip II i Tip III tvrdi premaz) za aluminij
Bezelektrični nikl, cink ili pasivizacija za nerđajuće i druge metale
Peskarenje / pjeskarenje za ujednačen mat izgled
Precizno poliranje ili prevrtanje za odabrane površine
Paketi presvlake i premaza po narudžbi usklađeni sa odobrenim partnerima za završnu obradu
Sve sekundarne operacije su sekvencirane tako da konačne dimenzije precizno brušenih komponenti ostaju unutar originalnog raspona tolerancije.
Podržani GD&T standardi
Proizvodimo precizne glodane komponente prema ASME Y14.5 i ISO 1101 standardima geometrijskih dimenzioniranja i tolerancije. Referentni okviri datuma, modifikatori stanja materijala i oblačići profila/pozicije su u potpunosti podržani.
Kako tumačimo složene GD&T oblačiće
Složeni crteži dobijaju formalni pregled procesa prije nego što se bilo koji metal reže. Identificirana je funkcionalna namjera iza svakog oblačića, uspostavljena je praktična referentna struktura i za obradu i za inspekciju, a metode mjerenja (CMM, optički komparator, mjerač visine ili namjenski uređaji) se biraju u skladu s tim. Dvosmisleni ili konfliktni zahtjevi se pojašnjavaju s kupcem rano, tako da gotove, precizno brušene komponente odgovaraju namjeri dizajna, a ne doslovnom, ali ne-funkcionalnom tumačenju štampe.
Inspekcija i kontrola kvaliteta precizno brušenih komponenti
In-Inspekcija procesa
Kritične karakteristike na precizno glodanim komponentama se prate tokom proizvodnje pomoću-mašinskog sondiranja, optičkih projektora i koordinatnih mjernih mašina. Statističko uzorkovanje i povratne informacije-u realnom vremenu sprječavaju pomicanje prije nego što se-akumuliraju neusklađeni dijelovi.
Izvještaji o inspekciji prvog članka (FAI).
Za nove dijelove ili značajne promjene procesa dostavljaju se puni-izvještaji o inspekciji prvog artikla, uključujući crteže u obliku balona i izmjerene vrijednosti. Izvještaji mogu pratiti predloške korisnika ili AS9102 format kada je to potrebno. Tipičan tok obuhvata provjeru ulaznog materijala, provjeru prvog{4}}kompletnog dijela, uzorkovanje u-procesu, konačnu CMM ili optičku verifikaciju i izdavanje paketa dokumentacije.
Ponovljivost u svim serijama proizvodnje precizno brušenih komponenti
Metode kontrole procesa
Statistička kontrola procesa (SPC) se primjenjuje na ključne karakteristike precizno brušenih komponenti. Kontrolne karte, studije sposobnosti (Cp/Cpk) i praćenje mašina održavaju procese stabilnim tokom dugih proizvodnih kampanja.
Primjer podataka slučaja
Na više-serijskim aluminijumskim kućištima, pet uzastopnih proizvodnih serija precizno brušenih komponenti (ukupno nekoliko hiljada komada) uzorkovano je za kritičnu karakteristiku istinskog{1}}pozicije. Izmjerena varijacija je ostala unutar ukupnog raspona od 0,012 mm-dobro unutar ±0,02 mm pozicijske tolerancije-pokazujući dosljednu sposobnost procesa od serije do serije.
Fleksibilnost obima proizvodnje
Prototip i mali{0}}obim
Brzo podešavanje i fleksibilno planiranje podržavaju prototip i pilot količine precizno mljevenih komponenti. Inženjerske promjene se mogu brzo implementirati uz očuvanje kontrole dimenzija.
Srednje{0}}do-Proizvodnja velikog obima
Namjenski uređaji, optimizirane putanje alata i uspostavljeni procesni parametri omogućavaju efikasne srednje{0}}do-izvođenje velikih količina. Djelujemo kao pouzdan OEM proizvođač i veleprodajni dobavljač preciznih brušenih komponenti za kupce kojima je potrebna stalna, stabilna opskrba bez žrtvovanja preciznosti.
Zašto odabrati nas kao svog proizvođača preciznih brušenih komponenti
Dokumentovana sposobnost procesa (Cpk > 1,33 na kritičnim karakteristikama) za više materijala i obima proizvodnje precizno brušenih komponenti
Potpuna GD&T interpretacija i mjerna sposobnost podržana CMM-om i optičkom inspekcijom, sa FAI i proizvodnim podacima dostupnim za svaki novi dio
Transparentni zapisi o prvim-inspekcijama artikla i partija tako da možete provjeriti istu ponovljivost prikazanu u našoj studiji o položaju od pet-tačnih-lotova (ukupna varijacija od 0,012 mm)
Kapacitet koji se skalira od prototipa do trajnih količina OEM-a uz iste čvrste tolerancije koje definiraju naše precizne glodane komponente
FAQ
P: Šta je precizno glodanje?
O: To je CNC proces koji uklanja materijal pod strogom kontrolom procesa kako bi se proizvele precizne brušene komponente koje zadovoljavaju dimenzionalne i geometrijske tolerancije često u rasponu od ±0,01 mm ili manje, uz održavanje završne obrade i konzistentnosti od-do{2}}lota.
P: Koliko precizno može biti CNC glodanje?
O: Moderne mašine rutinski postižu ±0,01 mm na kritičnim karakteristikama precizno glodanih komponenti. U kontrolisanim uslovima sa odgovarajućim alatom i nadzorom, odabrane dimenzije se mogu održati na ±0,005 mm.
P: Koju toleranciju može postići CNC glodanje?
O: Tolerancije proizvodnje se obično kreću od ±0,025 mm za opće karakteristike do ±0,005–0,01 mm za visoko{3}}precizne karakteristike. Točna sposobnost ovisi o veličini dijela, materijalu, geometriji i potrebnom indeksu sposobnosti procesa.
P: Šta je GD&T u mašinskoj obradi?
O: Geometrijsko dimenzioniranje i tolerancija je simbolički jezik (ASME Y14.5 / ISO 1101) koji definira dopuštene varijacije u obliku, orijentaciji, lokaciji i profilu u odnosu na datume. Osigurava funkcionalnu zamjenjivost precizno brušenih komponenti.
P: Kako se provjerava ponovljivost u brušenim dijelovima?
O: Verifikacija kombinuje prvu-inspekciju artikla, u-procesu statističko uzorkovanje, SPC kontrolne karte i konačno CMM ili optičko mjerenje u više proizvodnih serija. Cilj je potvrditi da varijacija ostaje unutar specificiranih granica za svaku seriju precizno brušenih komponenti.
P: Koje količine proizvodnje može podržati precizno glodanje?
O: Isti procesi podržavaju pojedinačne prototipove, male-proizvodnje i srednje{1}} do velike{2}}proizvodnje. Uz odgovarajuće učvršćenje i kontrolu procesa, čvrste tolerancije ostaju stabilne na hiljadama precizno brušenih komponenti, što nas čini praktičnim veleprodajnim i OEM dobavljačem.
Popularni tagovi: Precizno mljevene komponente, Kina precizno mljevene komponente proizvođači, dobavljači, tvornica, Usluge obrade na cnc tokarilici, CNC glodani prototipovi, usluge cnc glodanja i tokarenja, cnc tokarenje i cnc glodanje, brza cnc obrada, precizni cnc


