


Vazdušni inženjer otvara crtež tankog-titanijumskog kućišta sa tankim zidovima sa dubokim šupljinama, podrezima i složenim-ugaonim otvorima. Navod za 3-os se vraća sa šest postavki, višestrukim prilagođenim učvršćenjima i napomenom da će varijaciju debljine zida{7}}biti teško kontrolisati. Kompleksnim aerokosmičkim dijelovima je potrebno 5-osno CNC glodanje jer se površine slobodnog oblika i višestruke karakteristike moraju završiti u jednoj postavci. Tek tada geometrijski odnosi ostaju tačni, a varijacije procesa ostaju dovoljno niske za hardver leta.
To je praktičan razlog zašto većina preciznih programa sada počinje s 5-osnim CNC glodanjem umjesto prisiljavanjem dijela kroz konvencionalni 3-osni proces.
Šta čini avio dijelove tako teškim za obradu?
Vazduhoplovne geometrije rutinski kombinuju tanke zidove, duboke džepove, podreze i površine slobodne-koje se ne mogu doseći iz jedne orijentacije. Materijali pogoršavaju situaciju: legure titanijuma (Ti-6Al-4V), superlegure na bazi nikla- kao što je Inconel i aluminijum visoke čvrstoće (7075) su abrazivne ili očvršćavaju. Oni stvaraju velike sile rezanja i toplinu, tako da svako dodatno podešavanje povećava rizik od izobličenja i habanja alata.
Količina uklanjanja materijala je ekstremna. Odnos kupovine{1}}i-odnosa-težine kupljene sirovine podijeljene s težinom gotovog letećeg dijela-obično dostiže 10:1 i može premašiti 20:1 na složenim strukturnim komponentama ili komponentama motora. Većina tog materijala odlazi u obliku krhotina. Kada također morate ponovo-zategnuti dio pet ili šest puta, cijena učvršćenja, vrijeme rukovanja i rizik od otpada se brzo penju.
Šta je 5-osno CNC glodanje, na običnom engleskom?
U 5-osnom CNC glodanju rezni alat (ili radni komad) može se kretati istovremeno duž tri linearne ose i dvije rotacijske ose. Alat se stoga može približiti dijelu iz gotovo bilo kojeg smjera, a da operater ne mora otkopčati i ponovo pričvrstiti radni komad.
5-osna vs 3-osna obrada
| Aspekt | 3-Axis | 5-Axis |
|---|---|---|
| Potrebna su podešavanja | Često 4–6 za više-dijelove lica | Obično 1–2 |
| Rizik tolerancije | Složite-iz svake re{1}}stezaljke | Pojedinačni datum, minimalni skup{0}}up |
| Dostupni oblici | Prizmatična, otvorena lica | Podrezi, slobodna-forma, složeni uglovi |
| Dužina alata | Duži alati za duboke karakteristike | Mogući kraći, čvršći alati |
3+2 naspram simultanog 5-osi
3+2 (poziciona) 5-osa zaključava rotacijske ose, obrađuje jednu orijentaciju, a zatim indeksira na sljedeću. Simultani 5-osi održava svih pet osa da se kreću zajedno, tako da alat može pratiti složene konture u kontinuiranom putu. I jedan i drugi smanjuju broj podešavanja. Neprekidna 5-osna je bolji izbor kada su obrada površine i preciznost oblika slobodnih oblika važni.
5 razloga zašto je potrebno 5-osno CNC glodanje za složene aero-svemirske dijelove
Jedno podešavanje eliminiše naslagane greške
Svaki put kada se dio ne stegne i ponovo -indicira na 3-osnoj mašini, mala greška na lokaciji se uvuče u. 5-osno CNC glodanje i drži dio na jednom datumu od početka do kraja.
Uže, ponovljive tolerancije
Uz manje ljudskih intervencija, dimenzionalni rasipanje opada. Odnosi između funkcija{1}}do-ostave ostaju dosljedni u cijeloj parceli.
Kraći, čvršći alati
Budući da se alat može nagnuti u rez, kraći rezači postaju upotrebljivi. Niži otklon poboljšava završnu obradu površine i produžava vijek trajanja alata, posebno kod titana i inkonela.
Oblici koje 3-ose jednostavno ne mogu ekonomski dostići
Radno kolo, lopatice turbine, rotori sa integralnim lopaticama, duboko urezana kućišta i složeni strukturni okviri kreću se od "mogućih, ali bolnih" do jednostavnih.
Niži ukupni troškovi i kraće vrijeme isporuke za prave dijelove
Manje učvršćenja, manje operacija, manje rukovanja i smanjeni otpad često nadmašuju višu satnicu 5-osnih mašina – posebno kada je sam materijal skup.
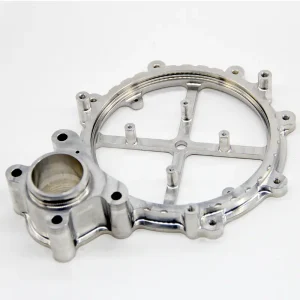
Koji dijelovi za zrakoplovstvo imaju najviše koristi od složene strojne obrade zrakoplovnih dijelova?
Radno kolo i lopatice turbine
Konstruktivni nosači, okviri i rebra
Kućišta motora i hidraulike
Priključci i aktuatori stajnog trapa
Lagane UAV i satelitske strukturne komponente
Ovo su klasični kandidati za složenu mašinsku obradu delova u vazduhoplovstvu. Oni kombinuju više-karakteristike lica, čvrste tolerancije položaja i teške materijale-tačno uslove u kojima usluge precizne obrade sa 5 osa daju najjasniju prednost.
Studija slučaja: Rješavanje više-aerospace kućišta
Challenge
Strukturalno kućište od titanijuma zahtevalo je nekoliko dubokih džepova, ugaonih otvora i tankih zidova koji su morali da ostanu u uskim granicama debljine. Prethodni 3-osni proces koristio je tri različita učvršćenja i šest postavki. Debljina zida je varirala, a raspored je stalno klizio.
Rješenje
Dio je premješten na simultano 5-osno CNC glodanje na jednom klinnom učvršćenju. Putanja alata su prepisana za kratke, krute glodalice. U procesu sondiranja su provjereni primarni podaci prije završetka rezanja. Konačna verifikacija je urađena na CMM-u u odnosu na originalni CAD model.
Rezultat
Broj podešavanja je pao sa šest na jedan. Geometrijski odnosi su ostali dosljedni jer je sve dijelilo isti podatak. Vrijeme isporuke je skraćeno i dio je očišćen prvim-pregledom artikla bez problema sa debljinom zida-koji su se ranije pojavili. Obrazac je poznat: manje podešavanja plus stabilan koordinatni sistem obično proizvodi i bolju preciznost i jasniji raspored.
Da li je 5-osna obrada vrijedna troškova? Kada je 3-os dovoljna
Nije svakom dijelu potrebno pet osi. Jednostavni prizmatični nosači ili ploče koje se mogu završiti u jednoj ili dvije postavke još su ekonomičnije na dobroj 3-osnoj mašini.
Koristite ovu brzu kontrolnu listu prije nego što odlučite:
Da li dio ima karakteristike na više od tri lica ili složene uglove?
Jesu li tolerancije položaja ili oblika uske u odnosu na ukupnu veličinu?
Da li je materijal dovoljno skup da je rizik od otpada bitan?
Je li obim mali-do-srednji pa je teško amortizirati troškove opreme?
Ako je većina odgovora potvrdna, 5-osi CNC glodanje je obično niži ukupni trošak. Industrijski podaci pokazuju da globalni segment alatnih mašina sa 5 osa nastavlja da raste u rasponu od 6–8 % CAGR, što odražava rastuću usvajanje upravo ovih složenih delova.
Kako odabrati pouzdanog proizvođača CNC obrade u zrakoplovstvu
Kada procjenjujete proizvođača CNC strojeva za zrakoplovnu obradu ili tvornicu CNC obrade s 5 osa, potražite sljedeće:
Aktivni AS9100 (ili AS9100D) i ISO 9001 certifikat
In-CMM sposobnost i dokumentovani planovi inspekcije
Potpuna sljedivost materijala i certifikati o usklađenosti
Spremnost da se daju stvarne DFM povratne informacije prije nego što se metal seče
Mogućnost pokretanja prototipova ili malih serija prije obima proizvodnje
Dokazano iskustvo sa titanijumom, inkonelom i aluminijumom visoke{0}}čvrstoće
Podrška za rad prototipa i veleprodajne narudžbe prilagođenih dijelova za zrakoplovstvo
AS9100 certificirani dobavljač CNC obrade koji može pokazati ove točke smanjuje rizik programa. Ako također gledate u Kinu, dobavljača CNC mašinske obrade u vazduhoplovstvu, ista kontrolna lista se još uvijek primjenjuje-status certifikata, sljedivost i kontrola procesa važniji su od geografije.
FAQ
P: Zašto dijelovima za zrakoplovstvo treba 5-osno CNC glodanje?
O: Kompleksne slobodne-površine, podrezi i više-obilježja moraju održavati precizne geometrijske odnose. CNC glodanje sa jednom-postavkom 5-osni je praktičan način da se to postigne.
P: Da li je 5-osno glodanje preciznije od 3-osnog?
O: Na više{0}}dijelovima, da. Tolerancija -od ponovljenih stezanja je uglavnom eliminisana.
P: Koja je razlika između 3+2 i punih 5 osa?
O: 3+2 indeksira rotacione ose i mašine u fiksnim orijentacijama. Puno simultano 5-osi održava sve ose da se kreću zajedno za kontinuirane površine slobodnog oblika.
P: Koliko više košta 5-osna obrada?
O: Cijene po satu su veće, ali ukupni trošak dijela je često niži kada se uračunaju oprema, postavke, rizik od otpada i vrijeme isporuke-posebno za složene geometrije.
P: Koje tolerancije može imati fabrika za mašinsku obradu sa 5 osa?
O: Tipične proizvodne tolerancije za kritične karakteristike padaju u rasponu od ±0,005 mm do ±0,025 mm u zavisnosti od veličine dela, materijala i mogućnosti mašine. Niže vrijednosti se mogu postići pravilnom kontrolom procesa.
P: Mogu li prvo naručiti male serije ili uzorke?
O: Da. Većina sposobnih radnji koje nude precizne usluge 5-osinske obrade podržavaju narudžbe prototipa i male količine prije nego što se skaliraju na proizvodnju.
Spremni da ocijenite svoju ulogu?
Pošaljite svoj STEP ili PDF crtež za besplatnu provjeru proizvodnosti i ponudu. Pouzdana 5-osna CNC tvornica za obradu obično može vratiti DFM povratne informacije i čvrstu ponudu u roku od jednog do dva radna dana, a većina će pokrenuti prototip ili malu seriju tako da možete provjeriti ispravnost i funkciju prije nego što se posvetite volumenu.





