


Aplikacije 3D štampanja metala u industriji poluprovodnika fokusiraju se na komponente koje zahtijevaju visoku preciznost, visoku složenost i visoku čistoću. Može riješiti bolne točke koje tradicionalna subtraktivna proizvodnja ne može postići, kao što su integrirane složene strukture i precizno formiranje kanala protoka. Uglavnom pokriva četiri glavna ključna scenarija. U industriji u kojoj nanometarska{4}}tačnost, ultra-čisto okruženje i termička stabilnost direktno određuju prinos i performanse uređaja, aditivna proizvodnja nudi slobodu dizajna kojoj konvencionalna obrada, lijevanje ili zavarivanje jednostavno ne mogu parirati. Omogućavanjem monolitnih dijelova s unutrašnjim karakteristikama, topološki-optimiziranom geometrijom i svojstvima materijala prilagođenim specifičnim procesnim koracima, metalna 3D štampa se stalno kreće od izrade prototipa ka kvalifikovanom proizvodnom alatu i kritičnim podsistemima.
Visoko{0}}precizni alati i učvršćenja
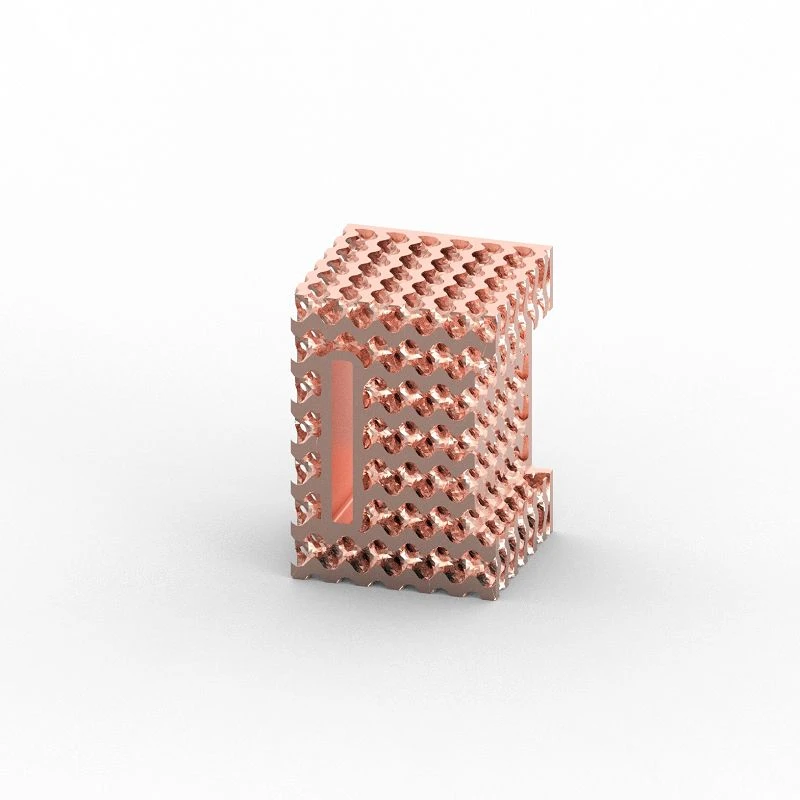
Vafer Process Fixtures
Vakumski uređaji za stezanje za procese čišćenja, jetkanja i fotolitografije. 3D štampanje omogućava integrisano oblikovanje steznih struktura bez otvora za spajanje, izbjegavajući nakupljanje prljavštine u tradicionalnim spojenim elementima, ispunjavajući zahtjeve kontrole čestica prema ISO 14644-1 čistim prostorijama za poluvodiče. Uobičajeni materijali: bakar-bez kiseonika (visoka toplotna provodljivost), legura aluminijuma 6061 (lagana) ili nemagnetni nerđajući čelik.
Ovi uređaji moraju održavati precizno pozicioniranje pločice dok ostaju bez šavova{0}}koji stvaraju čestice ili zarobljenih ostataka. Integrisani štampani dizajni eliminišu mikroskopske pukotine svojstvene više-komponentnim sklopovima, smanjujući rizik od kontaminacije koja bi mogla dovesti do kvarova na naprednim čvorovima. Bakar bez kiseonika- je favorizovan tamo gde je potreban brz prenos toplote da bi se stabilizovala temperatura pločice tokom agresivnog mokrog čišćenja ili izlaganja plazmi; 6061 aluminijum smanjuje masu za-robote za rukovanje velikom brzinom; i nemagnetni nerđajući čelici sprečavaju smetnje sa osetljivim magnetnim ili elektrostatičkim poljima unutar procesnih komora. Završne obrade površine nakon poliranja rutinski dostižu Ra vrijednosti dovoljno niske da zadovolje budžete čestica čistih prostorija klase 1–klase 10.
Prilagođene baze za elektrostatičke stezne glave, koje mogu integrirati unutrašnje utore za elektrode i kanale za hlađenje, poboljšavajući stabilnost adsorpcije pločice i termičku uniformnost tokom procesa, smanjujući savijanje pločice.
Elektrostatičke stezne glave (ESC) su kritične za držanje pločica ravnim pod vakuumom i velikom RF snagom. Štampanjem žljebova za elektrode i konformnih prolaza za hlađenje u jednom komadu, proizvođači postižu ujednačeniju silu stezanja i čvršću kontrolu temperature na površini pločice. Ovo smanjuje lokalno naprezanje i luk, što je posebno vrijedno za tanke ili velike pločice-promjera koje se koriste u naprednoj logici i proizvodnji memorije. Mogućnost postavljanja kanala za hlađenje samo mikrometara od kontaktne površine pločice dodatno skraćuje vrijeme termičkog odziva u poređenju sa konvencionalno obrađenim ESC-ovima koji se oslanjaju na izbušene ili lemljene kanale.
Ispitivanje poluprovodnika i oprema za pakovanje
Uređaji za sonde i gori{0}}u testnim utičnicama za testiranje čipova. Omogućava integrirano oblikovanje složenih nizova sondi, osiguravajući tačnost razmaka sonde od ±0,005 mm nivoa, pogodno za potrebe testiranja čipova za pakovanje velike gustine.
Kako se gustina pakovanja povećava sa 2.5D i 3D integracijom, sonde i ispitne utičnice moraju održavati preciznost položaja na nivou mikrona- preko hiljada kontaktnih tačaka. Proizvodnja metalnih aditiva omogućava da se cijela potporna struktura niza sonde odštampa kao jedno kruto tijelo, minimizirajući kumulativnu toleranciju nagomilavanja-do kojih dolazi kada se sastavljaju diskretni dijelovi. Rezultirajuća učvršćenja isporučuju konzistentnu kontaktnu silu i električne performanse tokom hiljada tačdauna, podržavajući visoko-testiranje propusnog opsega uređaja sa finim nagibom{7}}.
Osnove glave za zavarivanje za spajanje flip- čipova i žice, visoke krutosti i otpornosti na habanje, smanjujući stope pomaka vezivanja i poboljšavajući prinos ambalaže.
Alati za lijepljenje doživljavaju ponovljene mehaničke i termičke cikluse. Štampane podloge izrađene od alatnih čelika koji se mogu kaljiti ili legura kobalta-kroma pružaju krutost potrebnu da se vrhovi zalijepe na meti, a istovremeno odolijevaju abrazivnom habanju od ultrazvučne energije i stalnog kontakta. Integrisane karakteristike hlađenja se također mogu dodati za stabilizaciju temperature na spoju, dodatno poboljšavajući prozor procesa i učinak prvog{3}}prolaska.
Osnovne komponente termičkog upravljanja
Integrirani hladnjak za RF uređaje za napajanje i IGBT module. Može da štampa strukture sa ugrađenim-spiralnim ili rešetkastim kanalima za hlađenje koji mogu direktno da stane na površinu izvora toplote. U poređenju sa tradicionalno izbušenim kanalnim strukturama, toplotna otpornost se može smanjiti za 20% – 40%, bez dodatnog toplotnog otpora zbog zavarenih spojeva.
Uređaji za napajanje u RF pojačivačima, motornim pogonima i energetskim modulima stvaraju intenzivnu lokaliziranu toplinu. Konvencionalni hladnjaci se oslanjaju na izbušene kanale ili spojene lamele koje uvode interfejse i geometrijska ograničenja. Proizvodnja aditiva postavlja prolaze rashladne tečnosti direktno na površinu za pričvršćivanje kalupa u optimizovanim spiralnim, iglama-perajima ili rešetkastim uzorcima, maksimizirajući površinu i minimizirajući dužinu puta provodljivosti. Odsustvo lemljenja ili zavarenih spojeva eliminiše potencijalne toplotne barijere i mesta curenja, doprinoseći izmerenom smanjenju ukupne toplotne otpornosti. Ove prednosti se pretvaraju u veću gustinu snage, duži vijek trajanja uređaja i kompaktniji dizajn modula.
Precizne rashladne baze za litografske mašine i opremu za jetkanje. Omogućava formiranje nepravilnih zakrivljenih površinskih kanala, zadovoljavajući potrebe za visoko-preciznom kontrolom temperature, izbjegavajući termičku deformaciju koja utiče na tačnost uzorka tokom obrade pločice.
U ekstremnoj-ultraljubičastoj (EUV) litografiji i naprednim alatima za graviranje, čak i temperaturni gradijenti ispod-stepena mogu pomjeriti kritične dimenzije ili uzrokovati greške preklapanja. Odštampane rashladne ploče prate tačnu konturu optičkih ili komornih komponenti, dajući ujednačeno odvođenje toplote tamo gde je to najpotrebnije. Rezultirajuća termička stabilnost pomaže u održavanju nanometarskog-nivoa mehaničke i optičke preciznosti potrebne za vodeći-ivni čvorovi.
Integrisani precizni strukturni dijelovi
Krajnji efektori i zglobne ruke robota za prijenos pločica. 3D štampanje omogućava integrirano oblikovanje laganih šupljih struktura i visoko-preciznih datuma montaže, smanjujući greške pri montaži, poboljšavajući preciznost kretanja i vijek trajanja opreme.
Roboti{0}}za rukovanje pločicama moraju kombinovati visoku krutost sa malom masom kako bi postigli brzo kretanje bez vibracija-u vakuumskim okruženjima. Topološki-optimizovane rešetke ili šuplje štampane ruke smanjuju inerciju uz očuvanje krutosti. Integrisane referentne površine i karakteristike montaže eliminišu potrebu za sekundarnim poravnanjem više obrađenih delova, povećavajući ponovljivost položaja i produžavajući životni vek ležaja i aktuatora smanjenjem dinamičkih opterećenja.
Prirubnice i spojevi cjevovoda specijalnog-oblikova za vakuumske komore. Omogućava integrisano oblikovanje složenih interfejsa, izbegavajući rizik od curenja iz tradicionalnog zavarivanja, zadovoljavajući ultra-zahteve za ultra-visoki vakuum od 10^{-9} Torr za poluprovodničke vakuumske sisteme.
Ultra{0}}visoki-integritet u vakuumu nije-pregovoran. Više{4}}štampane prirubnice i fitingi sa više osa mogu uključiti brtve ivice noža-, složene geometrije otvora i unutrašnje puteve protoka u jednom spojenom komadu metala, uklanjajući zavarene šavove koji su uobičajeni izvori virtuelnog curenja ili ispuštanja plina. Odgovarajuća naknadna-obrada i testiranje curenja osiguravaju da ove komponente pouzdano drže 10^{-9} Torr ili bolje.
Posebne funkcionalne komponente
Komponente elektroda za ionsku implantaciju i opremu za jetkanje plazmom. Štampano sa materijalima otpornim na visoku-temperaturu i koroziju- kao što su volfram i molibden, omogućavajući formiranje složene strukture za zadržavanje plazme, pogodne za oštra okruženja za jetkanje plazmom.
Elektrode{0}}okrenute plazmom moraju preživjeti ionsko bombardiranje, hemijski napad i termičke cikluse, zadržavajući preciznu geometrijsku kontrolu plasma plazme. Vatrostalni metali poput volframa i molibdena, koji se tradicionalno teško obrađuju u složene oblike, mogu se odštampati u složene rešetke za zatvaranje, Faradayeve štitove ili elektrode za tuširanje. Rezultirajući dijelovi kombinuju tražena svojstva materijala sa optimizovanom geometrijom-plazme koja poboljšava uniformnost procesa i vijek trajanja komponente.
Mlaznice za lemljenje specijalnog-oblikovanog oblika za pakovanje poluprovodnika. Omogućava visoko-precizne nizove izlaznih rupa za lemljenje i formiranje unutrašnjeg kanala, pogodno za potrebe pakovanja lemnih spojeva velike{3}}mikro gustine-, poboljšavajući efikasnost pakovanja i konzistentnost lemnih spojeva.
Čip finog{0}}okretanja{1}}čipa i napredni procesi pakovanja zahtijevaju mlaznice koje isporučuju konzistentne zapremine lemljenja kroz desetine ili stotine precizno raspoređenih otvora. Aditivna proizvodnja proizvodi ove vrhove sa više-otvora sa unutrašnjim razdjelnikom koji izjednačava protok, smanjujući varijacije u visini i zapremini lemnog spoja u nizu i omogućavajući veću propusnost uz manje prilagođavanja procesa.
Zahtjevi za adaptaciju industrije i naknadna{0}} obrada
Odabir materijala mora zadovoljiti zahtjeve za čistoću i usaglašenost u industriji poluprovodnika, dajući prednost nemagnetnim, niskoisparljivim-metalima koji su u skladu sa ROHS i SEMI S2 standardima.
Bilo koji materijal koji se unosi u fabriku ne smije postati izvor metalne kontaminacije, magnetnih smetnji ili ispuštanja plinova. Odobrene legure se stoga testiraju na magnetnu permeabilnost, nivoe zaostalih nečistoća i kompatibilnost sa SEMI S2 ekološkim, zdravstvenim i sigurnosnim smjernicama, kao i ograničenjima ROHS za opasne tvari.
Nakon štampe, potrebni su procesi kao što su uklanjanje veziva, sinterovanje, pjeskarenje, precizno poliranje i ultrazvučno čišćenje kako bi se uklonio zaostali prah u unutrašnjim porama i površinski zagađivači. Detekcija curenja helijskom masenom spektrometrijom koristi se za provjeru zaptivanja, osiguravajući usklađenost sa zahtjevima za čistoću u radionici za poluprovodnike.
Naknadna{0}}obrada je kritična kao i sam korak štampanja. Preostali prah zarobljen u unutrašnjim kanalima ili hrapavost površine koja može odbaciti čestice moraju se eliminisati. Sekvencionalno čišćenje, završna obrada površine i rigorozno testiranje na curenje potvrđuju da svaki dio zadovoljava standarde čestica, ispuštanja plinova i vakuumskog integriteta modernih čistih prostorija za poluvodiče prije nego što se pusti u upotrebu.
Uzeti zajedno, ova područja primjene ilustruju kako proizvodnja metalnih aditiva ispunjava najzahtjevnije zahtjeve industrije poluprovodnika za preciznost, složenost, čistoću i termičke performanse. Kako se podaci o kvalifikaciji procesa akumuliraju i lanci opskrbe prahom sazrijevaju, očekuje se da će se tehnologija dalje proširiti na proizvodni{1}}kritičan hardver, podržavajući kontinuirani pogon prema manjim čvorovima, veće prinose i efikasniju proizvodnju.





